


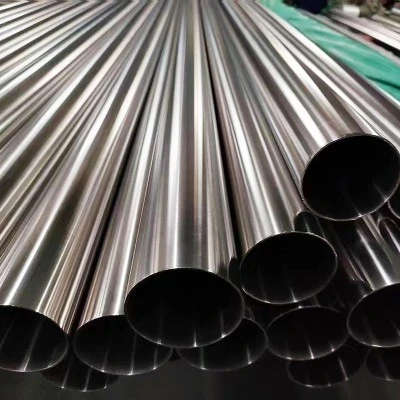
Les tubes en acier soudés sont fabriqués en donnant à l'acier plat une forme tubulaire et en joignant les bords via un processus de soudage contrôlé. Cependant, différentes technologies de soudage produisent des tubes présentant des caractéristiques, des exigences de production, des capacités dimensionnelles et des applications différentes.
Deux catégories importantes sontTuyaux en acier pour restes explosifs des guerresetTuyau soudé à l'arc submergé (SAW). ERW signifie Electric Resistance Welding, tandis que SAW signifie Submerged Arc Welding. Bien que les deux soient des technologies de fabrication de tubes-soudés, leurs principes de production et leurs configurations d'équipement sont très différents.
Les ERW sont largement utilisés pour la production continue de tuyaux de petit- et moyen-diamètre, en particulier lorsqu'une vitesse de production élevée et des dimensions constantes sont requises. La technologie SAW est couramment utilisée pour les tuyaux de grand-diamètre et à parois plus épaisses-, y compris les produits LSAW et SSAW. Comprendre les différences entre ces technologies est important lors de la sélection de tuyaux pour une application industrielle ou d'infrastructure spécifique.
Qu’est-ce que les tuyaux en acier ERW ?
Les tubes en acier ERW sont produits à partir de bandes ou de bobines d'acier formées en continu pour prendre une forme cylindrique. Les bords longitudinaux de la bande sont rapprochés et chauffés par résistance électrique. Une pression est ensuite appliquée pour forger les bords chauffés ensemble, créant ainsi un cordon de soudure longitudinal continu.
Les usines de tubes ERW modernes utilisent généralement un courant électrique à haute fréquence-pour concentrer la chaleur sur les bords de la bande. Le processus est hautement automatisé et peut fonctionner en continu, ce qui le rend adapté à la fabrication en grand volume-.
Un typiqueLigne de production de tuyaux en acier ERWcomprend un dérouleur, une machine de nivellement, une section de formage, une unité de soudage à haute fréquence-, un système d'élimination des cordons de soudure-, un broyeur de dimensionnement, une machine de découpe et un équipement d'inspection.
Qu’est-ce qu’un tuyau soudé à l’arc submergé ?
Les tuyaux soudés à l'arc submergé sont fabriqués à l'aide du procédé SAW, dans lequel un arc électrique est généré entre un fil de soudage alimenté en continu et l'acier. La zone de soudage est recouverte d'un flux granulaire qui protège le bain de fusion fondu de la contamination atmosphérique.
La technologie SAW est couramment utilisée pour fabriquer des tuyaux de grand-diamètre et à parois épaisses-. Il existe deux principales configurations de production de canal- : LSAW et SSAW.
LSAW (soudé à l'arc submergé longitudinal)le tuyau a un cordon de soudure longitudinal, tandis queSSAW (soudé à l'arc immergé en spirale)le tuyau a un cordon de soudure hélicoïdal ou en spirale.
L'utilisation de fil de soudage et de flux donne à SAW un agencement de soudage fondamentalement différent de celui d'ERW.


Différence dans la technologie de soudage
La différence la plus importante entre les tuyaux ERW et SAW réside dans la méthode utilisée pour créer la soudure.
DansProduction de REGn, la résistance électrique génère de la chaleur directement sur les bords de la bande d'acier. Les bords chauffés sont ensuite pressés ensemble sous une pression contrôlée. Aucun fil de soudage séparé ni flux granulaire n'est normalement requis.
DansProduction de scies, un arc électrique fait fondre un fil de soudage alimenté en continu et l'acier adjacent. Un flux granulaire recouvre la zone de soudage pendant l'opération.
Par conséquent, les REG sont avant tout unprocédé de soudage par résistance, alors que SAW est unprocédé de soudage à l'arc.
Différence dans la configuration de la ligne de production
Les lignes de production de tubes ERW et SAW ont des configurations considérablement différentes.
Une ligne de production typique de restes explosifs de guerre est la suivante :
Déroulage → Nivellement → Guidage de bande → Formage → Soudage HF → Retrait des cordons → Dimensionnement → Découpe → Inspection
La bande d'acier se déplace en continu à travers les sections de formage et de soudage. Cette disposition continue permet une efficacité de production élevée.
Une ligne de production de tubes SAW typique peut suivre :
Préparation des plaques/bandes → Fraisage des bords → Formage → Soudage par pointage → SAW interne → SAW externe → Expansion/dimensionnement → Biseautage d'extrémité → Inspection → Test hydrostatique
La configuration exacte dépend si le tuyau est fabriqué à l'aide de la technologie LSAW ou SSAW.
Différence de matières premières
Tuyaux de restes explosifs des guerressont principalement produits à partir de bobines d’acier. La bobine est continuellement déroulée et introduite dans le broyeur de formage.
Tuyaux LSAWsont généralement fabriqués à partir de tôles d’acier. La plaque est préparée, façonnée en forme cylindrique et soudée le long de sa couture longitudinale.
Tuyaux SSAWsont généralement fabriqués à partir de bandes ou de bobines d'acier. La bande entre dans la section de formage selon un angle contrôlé et est progressivement transformée en un tuyau en spirale pendant que le joint hélicoïdal est soudé.
Cette différence dans la configuration des matières premières-a une influence majeure sur les dimensions des tuyaux que chaque technologie de production peut fabriquer efficacement.
Différence de diamètre de tuyau
Le diamètre des tuyaux est l’un des facteurs les plus importants lorsqu’on compare les technologies ERW et SAW.
Production de restes explosifs de guerreest particulièrement efficace pour les canalisations de petit- et moyen-diamètre. Selon la conception de l'usine, une ligne de production de restes explosifs des guerres peut couvrir environ20 à 600 mm de diamètre extérieur, bien que les usines spécialisées puissent fonctionner au-delà de cette fourchette.
La technologie SAW est généralement associée à des diamètres plus grands. Les lignes LSAW et SSAW peuvent généralement produire des tubes dans des gammes telles que400 à 2 000 mm de diamètre extérieur ou plus, en fonction de l'équipement spécifique.
Ces chiffres sont indicatifs plutôt que des limites fixes pour l'industrie. La capacité de production réelle dépend de la méthode de formage des tubes-, de la qualité de l'acier, de l'épaisseur de la paroi, de la largeur des bandes ou des plaques et de la conception de la ligne de production-.
Différence d'épaisseur de paroi
L'épaisseur des parois est une autre distinction importante.
Broyeurs de restes explosifs de guerresont généralement conçus pour les produits à parois minces- et moyennes-. En fonction de l'équipement et du matériel, une ligne particulière de REG peut traiter environ1,5 à 16 millimètresépaisseur de paroi.
La production SAW est particulièrement adaptée aux tuyaux à paroi -plus lourds. Selon la configuration de la ligne, les tuyaux SAW peuvent être fabriqués dans des épaisseurs d'environ6 à 25 mm, avec des systèmes spécialisés capables de traiter des matériaux plus épais.
La plage appropriée dépend de la qualité de l'acier, du diamètre du tuyau, du processus de formage, de l'équipement de soudage et de la norme de produit applicable.
Différence de vitesse de production
Les restes explosifs des guerres présentent un avantage majeur en termes de vitesse de production continue. Étant donné que la bande d'acier est formée et soudée en continu, les usines modernes de restes explosifs des guerres peuvent atteindre un rendement élevé.
En fonction des dimensions des tuyaux et de la conception de la chaîne de production-, les broyeurs de restes explosifs des guerres peuvent fonctionner à environ20 à 120 m/min, tandis que les systèmes-haute vitesse peuvent atteindre des vitesses plus élevées pour des produits adaptés.
Production de sciesfonctionne généralement à des vitesses de ligne inférieures car le processus implique la formation de tuyaux plus grands et le dépôt de matériau de soudage par soudage à l'arc. En fonction du diamètre du tuyau et de l'épaisseur de la paroi, les vitesses de production de SAW peuvent être d'environ1 à 20 minutes/minute.
Cependant, la vitesse de production doit toujours être évaluée en même temps que les dimensions des tuyaux et la capacité de production plutôt que de comparer uniquement les vitesses maximales des lignes.
Exigences relatives au fil de soudage et au flux
Les restes explosifs des guerres et les SAW ont des exigences en matière de consommables fondamentalement différentes.
ERW n’utilise normalement pas de fil de soudage ou de flux granulaire séparé. La bande d'acier elle-même constitue le matériau qui est chauffé et forgé lors du soudage par résistance.
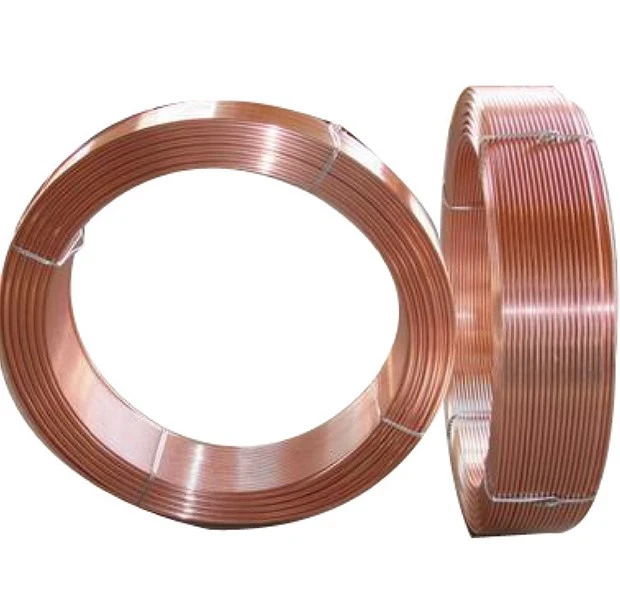
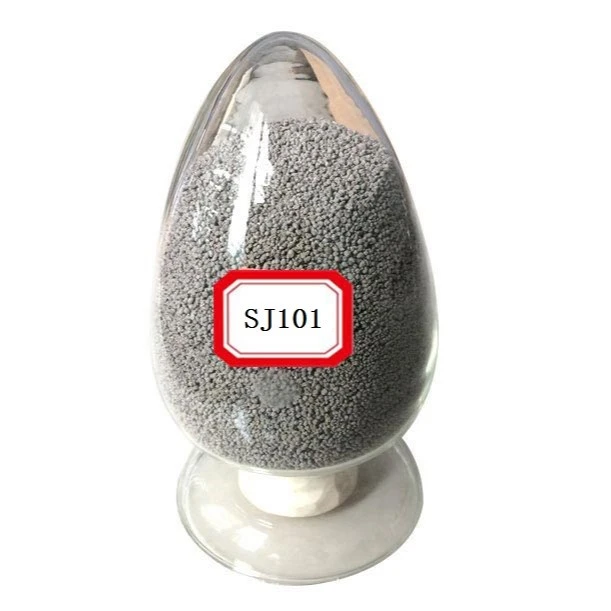
Utilisations de SAWfil de soudage à l'arc submergécomme électrode et flux de soudage granulaire pour couvrir la zone de soudage.
La qualité et la combinaison du fil de soudage et du flux sont importantes dans la fabrication des tuyaux SAW. Ils influencent la chimie des métaux soudés, leurs propriétés mécaniques, leur pénétration, leur taux de dépôt et leurs performances.
Par conséquent, la production de SAW nécessite un contrôle minutieux du courant de soudage, de la tension, de la vitesse d'alimentation du fil, de la vitesse de déplacement, de l'état du flux et de la récupération du flux.
Différence dans la structure des joints de soudure
ERW produit un cordon de soudure longitudinal continu le long du tuyau.
Dans le processus ERW, les bords de la bande sont chauffés et assemblés par pression. La zone de soudure résultante présente des caractéristiques associées au soudage par résistance et au traitement thermique ultérieur ou au traitement des cordons de soudure-, selon la ligne de production.
Les tuyaux SAW peuvent avoir des soudures longitudinales ou en spirale. Le LSAW a une couture longitudinale droite, tandis que le SSAW a une couture hélicoïdale.
La configuration des soudures diffère donc considérablement entre les tuyaux ERW, LSAW et SSAW.
Différence de qualité de soudure
ERW et SAW peuvent produire des tuyaux de haute-qualité lorsque le processus de production est correctement contrôlé.
Cependant, la qualité du soudage ne dépend pas seulement de la technologie de soudage elle-même. La qualité de l'acier, les paramètres de soudage, la précision du formage, l'apport de chaleur, la préparation des bords, l'état de l'équipement, le contrôle de l'opérateur et les procédures d'inspection influencent tous le tube fini.
Pour la production SAW, le contrôle du fil de soudage, du flux, des paramètres de soudage et de l’alignement des coutures est particulièrement important.
Pour la production de restes explosifs de guerre, la préparation des bords, les paramètres électriques, la pression de soudage, l'apport de chaleur, la précision du formage et l'élimination des cordons de soudure nécessitent un contrôle minutieux.
Exigences d'inspection
Les tuyaux ERW et SAW peuvent nécessiter une inspection approfondie en fonction de leur application et des normes applicables.
Les méthodes d'inspection courantes comprennent :
- Inspection visuelle
- Contrôle dimensionnel
- Tests par ultrasons
- Tests par courants de Foucault
- Contrôle radiographique
- Essais hydrostatiques
- Essais mécaniques
- Inspection des soudures
- Inspection des surfaces
Les exigences d'inspection spécifiques dépendent de la norme du tuyau, de la qualité de l'acier, des conditions de service, des exigences du client et de l'application prévue.
Pour les applications de pipelines, des normes telles que la norme ISO 3183 spécifient les exigences relatives aux tubes en acier utilisés dans les systèmes de transport par pipeline et couvrent différents itinéraires de fabrication soudés.
Avantages de la production de restes explosifs de guerre
La technologie ERW offre plusieurs avantages aux fabricants.
Le processus de production continu prend en charge une productivité et une automatisation élevées. UNbroyeur moderne de restes explosifs des guerrespeut intégrer le formage, le-soudage haute fréquence, le dimensionnement, la découpe et l'inspection dans une ligne de production continue.
Un autre avantage est la production efficace de tubes aux dimensions standardisées. Une fois les rouleaux de formage et les paramètres de production correctement définis, de grandes quantités de tubes peuvent être produites en continu.
Les restes explosifs des guerres sont donc particulièrement intéressants pour les applications nécessitant des volumes de production élevés et des dimensions constantes.
Avantages de la production de scies
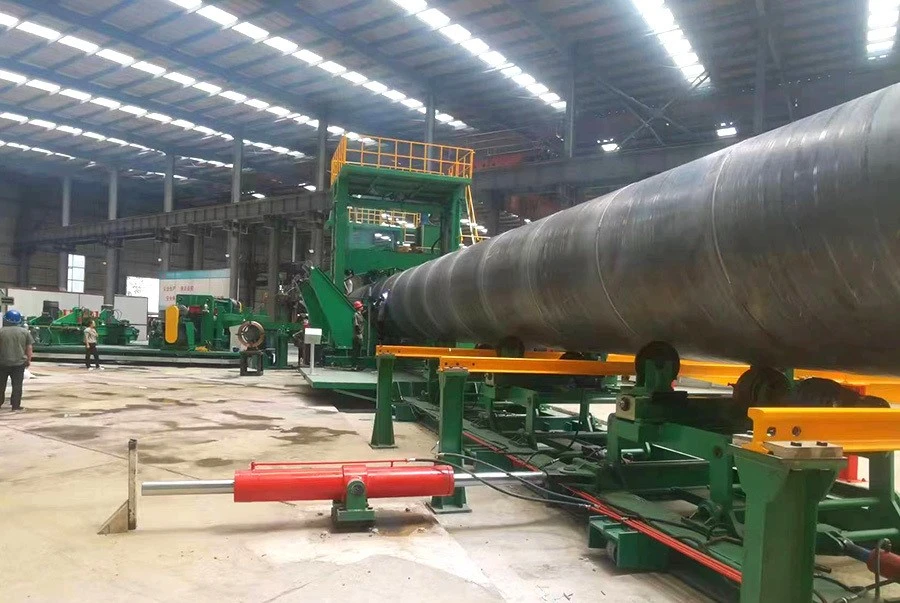
La technologie SAW offre des avantages importants pour la production de tuyaux de grand-diamètre et à parois épaisses-.
Le procédé utilise du fil de soudage et un flux granulaire, permettant un soudage à l'arc contrôlé avec des taux de dépôt relativement élevés. La technologie peut être utilisée avec les méthodes de formage de tuyaux longitudinaux et en spirale-.
Production de LSAWest particulièrement adapté aux tubes-de grand diamètre nécessitant un soudage longitudinal contrôlé.Production SSAWoffre une certaine flexibilité dans la fabrication de tubes-de grand diamètre à partir de bandes d'acier.
Ces caractéristiques rendent la technologie SAW largement adaptée aux grands projets de pipelines et d’infrastructures.
Différence dans les exigences en matière d'équipement
L’équipement requis pour la production de REG et de SAW est considérablement différent.
UnBroyeur de restes explosifs de guerrenécessite des rouleaux de formage, un-équipement de soudage à haute fréquence, un-équipement d'élimination des cordons de soudure, des supports de dimensionnement et un équipement de coupe-à grande vitesse.
A Ligne de production de sciesnécessite des équipements pour la préparation des plaques ou des bandes, le formage, le pointage, le soudage SAW, la manipulation du flux et souvent l'expansion, le chanfreinage des extrémités et une inspection approfondie.
Les lignes SAW ont donc tendance à avoir une configuration d'équipement et un flux de production différents de ceux des broyeurs ERW en continu.
Différence dans les applications typiques
Les tuyaux ERW et SAW servent différents domaines d'application, bien qu'il puisse y avoir un certain chevauchement.
Les tuyaux ERW sont largement utilisés pour :
- Conduite d'eau
- Applications structurelles
- Tubes mécaniques
- Construction
- Tuyauterie industrielle générale
- Canalisations de services publics
- Services basse- et moyenne-pression
- Les tuyaux SAW sont couramment utilisés pour :
- Conduites d'eau-de grand diamètre
- Transport de pétrole et de gaz
- Pipelines-longue distance
- Pieux en acier
- Grands projets d'infrastructures
- Applications structurelles
- Pipelines de transport industriel
- Applications de pipelines immergés ou enterrés
La sélection finale doit être basée sur des exigences techniques plutôt que de supposer qu'une technologie est universellement supérieure.
REG contre LSAW contre SSAW
Il est important de distinguer les trois technologies.
REGutilise une résistance électrique pour chauffer et joindre les bords d’une bande d’acier formée en continu.
LSAWutilise le soudage à l'arc submergé pour joindre un joint longitudinal après avoir transformé une plaque d'acier en un tuyau.
SSAWutilise le soudage à l'arc submergé pour joindre un joint en spirale tandis que la bande d'acier est formée de manière hélicoïdale pour former un tuyau.
Par conséquent, SAW décrit le processus de soudage, tandis que LSAW et SSAW décrivent des configurations spécifiques de fabrication de tuyaux-utilisant ce processus de soudage.
Gammes de spécifications comparatives
Le tableau suivant fournit des plages indicatives générales pour comprendre les différences typiques :
|
Fonctionnalité |
Tuyau de restes explosifs des guerres |
Tuyau LSAW |
Tuyau SSAW |
|
Plage OD typique |
20 à 600 mm |
400–2,000+ mm |
400–2,500+ mm |
|
Épaisseur de paroi typique |
1,5 à 16 millimètres |
6–25+ mm |
6–25+ mm |
|
Vitesse de production |
20–120+ m/min |
1 à 10 minutes/minute |
1 à 20 minutes/minute |
|
Matière première |
Bobine/bande |
Plaque/bande |
Bobine/bande |
|
Couture de soudure |
Longitudinal |
Longitudinal |
Spirale |
|
Méthode de soudage |
Résistance/HF |
SCIE |
SCIE |
|
Fil de soudure |
Normalement non |
Oui |
Oui |
|
Flux granulaire |
Non |
Oui |
Oui |
Ces plages ne sont que des exemples généraux. Les spécifications réelles de l'équipement peuvent varier considérablement en fonction du fabricant, des dimensions des tuyaux, de la qualité de l'acier et des exigences de production.
Considérations relatives aux coûts
La comparaison des coûts doit prendre en compte l’ensemble du processus de fabrication plutôt que uniquement l’opération de soudage.
Les restes explosifs des guerres peuvent être-rentables pour la production-de gros volumes en raison de leur processus continu et de leur vitesse de production élevée. Cela peut également réduire les besoins de manutention lorsque la chaîne de production est correctement automatisée.
SAW peut avoir des exigences plus élevées en matière de processus et d'équipement, y compris la manipulation du fil de soudage et du flux. Cependant, cela devient très pratique lors de la production de tuyaux de grand-diamètre ou de parois épaisses-qui peuvent ne pas convenir à la production conventionnelle de restes explosifs de guerre.
Par conséquent, le processus le plus économique dépend des dimensions requises des tuyaux, de la quantité de production, du matériau, des exigences de test et de l'application finale.
Quelle technologie choisir ?
Il n’existe pas de technologie de soudage unique qui soit la meilleure pour chaque tuyau.
Pour un fabricant produisant de grands volumes de tuyaux de petit- et moyen-diamètre, ERW peut fournir une solution efficace et hautement automatisée.
Pour les tuyaux de grand-diamètre ou à paroi épaisse-, SAW peut être la technologie la plus appropriée. Dans la production SAW, le fabricant peut sélectionner LSAW ou SSAW en fonction des dimensions requises, de la disponibilité des matériaux, des exigences du projet et de la stratégie de production.
Les acheteurs de tuyaux doivent donc évaluer le processus de fabrication ainsi que la norme applicable et les performances requises.
Comparaison finale
La différence fondamentale entreTuyau ERW vs tuyau SAWest le principe de soudage et la configuration de la chaîne de production-.
ERW utilise un chauffage par résistance électrique et une pression pour joindre les bords d'une bande d'acier formée en continu. Il est particulièrement adapté à la production continue à grande vitesse-de tuyaux de petit- et moyen-diamètre.
SAW utilise un arc électrique, du fil de soudage et un flux granulaire pour produire la soudure. Il est particulièrement adapté aux tuyaux de grand-diamètre et à paroi épaisse-et peut être utilisé pour fabriquer des tuyaux LSAW et SSAW.
Le choix entre les restes explosifs des guerres et les SAW doit donc être basé surdiamètre du tuyau, épaisseur de paroi, qualité d'acier, volume de production, exigences de soudage, niveau d'inspection, conditions de fonctionnement et normes applicables.
Ni les restes explosifs de guerre ni les SAW ne sont universellement supérieurs. Chaque technologie a ses propres atouts, et le bon choix est celui qui correspond aux spécifications du produit et aux conditions de fabrication requises.


